Промышленная переработка крольчатины требует не отдельного удачного станка, а согласованной технологической линии. На каждом участке важны санитарное разделение зон, стабильная температура, бережное обращение с сырьём и возможность проследить путь партии от приёмки до упаковки. Ошибки на раннем этапе затем трудно компенсировать: они влияют и на безопасность продукции, и на выход мяса, и на срок хранения.
Как строится технологическая последовательность
Производственный маршрут начинается с приёмки и ветеринарного контроля. Сырьё и сопроводительные документы проверяют по утверждённым процедурам, партии маркируют, а дальнейшее движение организуют так, чтобы чистые и условно грязные потоки не пересекались. Для небольшого предприятия особенно важна компактная, но логичная планировка: экономия площади не должна создавать встречное движение персонала, тары и продукции.
После первичных операций продукт проходит охлаждение. Здесь необходимы точный контроль времени и температуры, равномерная циркуляция воздуха и корректная загрузка камер. Слишком плотное размещение ухудшает теплообмен, а задержки между операциями повышают микробиологические риски. Поэтому холодильный участок рассчитывают вместе с основной линией, а не добавляют к проекту в последний момент.
Оборудование для разделки и упаковки
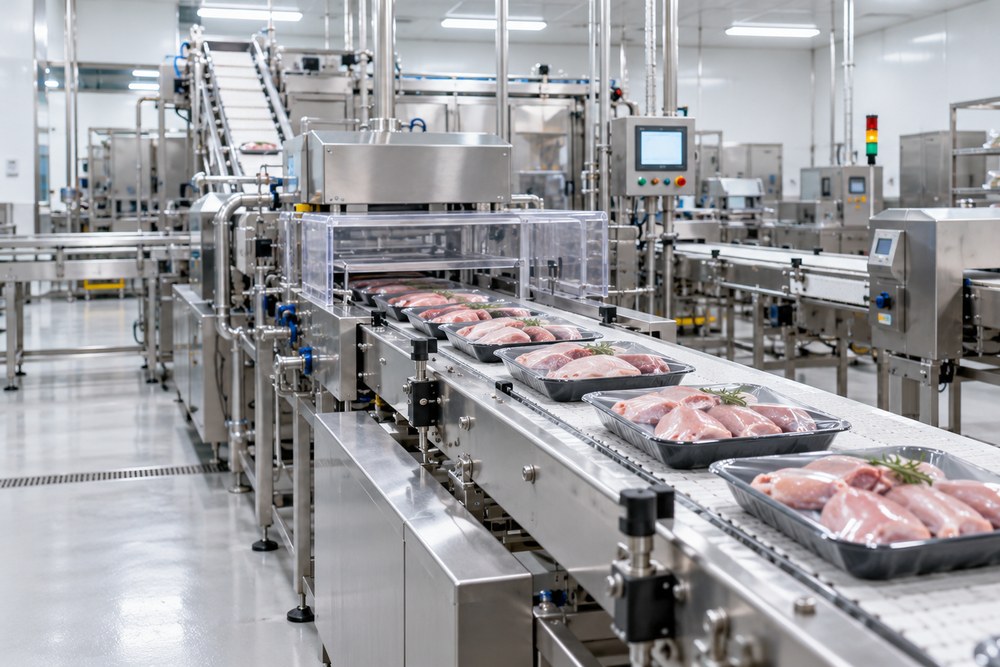
На участке разделки применяют рабочие столы, ленточные пилы, транспортёры, весовое и порционное оборудование из материалов, допускающих регулярную мойку и дезинфекцию. Выбирая пищевое промышленное оборудование, оценивают не только паспортную производительность. Значение имеют доступ к узлам для санитарной обработки, наличие сервисных компонентов, точность регулировок и совместимость соседних машин по высоте и скорости подачи.
Формат упаковки определяется ассортиментом. Для охлаждённого продукта используют вакуум или модифицированную газовую среду, для замороженного — материалы и режимы, устойчивые к низким температурам. До запуска линии следует проверить герметичность шва, удобство маркировки и фактический срок хранения на контрольных партиях. Упаковочная машина должна работать синхронно с весовым контролем и принтером этикеток, иначе на выходе возникнет очередь, способная остановить предыдущие операции.
Санитария и контроль критических точек
Гигиенический проект предусматривает моющиеся поверхности, уклоны пола к трапам, достаточное количество точек водоразбора и места для хранения уборочного инвентаря. Детали оборудования не должны образовывать труднодоступные полости, где задерживаются остатки сырья. Для каждого участка составляют отдельную инструкцию мойки: последовательность разборки, концентрация средства, температура раствора, время выдержки и способ контроля чистоты.
План производственного контроля связывают с реальными этапами процесса. Обычно отслеживают входные документы, температуру сырья, режим охлаждения, состояние инструмента, санитарные показатели поверхностей, массу порций, качество упаковочного шва и корректность этикетки. Результаты фиксируют по партиям. Такая система помогает не только выполнять требования безопасности, но и находить причины потерь: излишней обрези, пересушивания, брака упаковки или перерасхода плёнки.
Производительность без потери качества
Линию подбирают по самому медленному участку, а не по максимальной скорости отдельной машины. Если разделка способна обрабатывать больше сырья, чем упаковка, запас производительности превращается в незавершённую продукцию и дополнительные риски. Перед покупкой полезно составить материальный баланс: объём сырья за смену, ассортимент, выход каждой позиции, количество операторов, длительность санитарной паузы и требуемую площадь холодильного хранения.
Автоматизация особенно полезна там, где она снижает влияние человеческого фактора: при дозировании, взвешивании, регистрации температур и печати маркировки. При этом полностью исключать ручные операции не всегда рационально. Для меняющегося ассортимента модульная линия часто выгоднее жёстко специализированного комплекса: её проще перенастраивать, обслуживать и расширять по мере роста объёма.
До ввода предприятия в эксплуатацию проводят пробный прогон без сырья, затем тестовую смену с ограниченной партией. Проверяют фактическую скорость, удобство рабочих мест, доступность мойки, корректность учёта и стабильность температур. По итогам уточняют регламенты и только после этого переходят к плановой загрузке. Такой подход позволяет превратить набор машин в управляемый процесс, где безопасность, качество и экономика производства поддерживают друг друга.